液压缸缸筒制造的未来
News Details
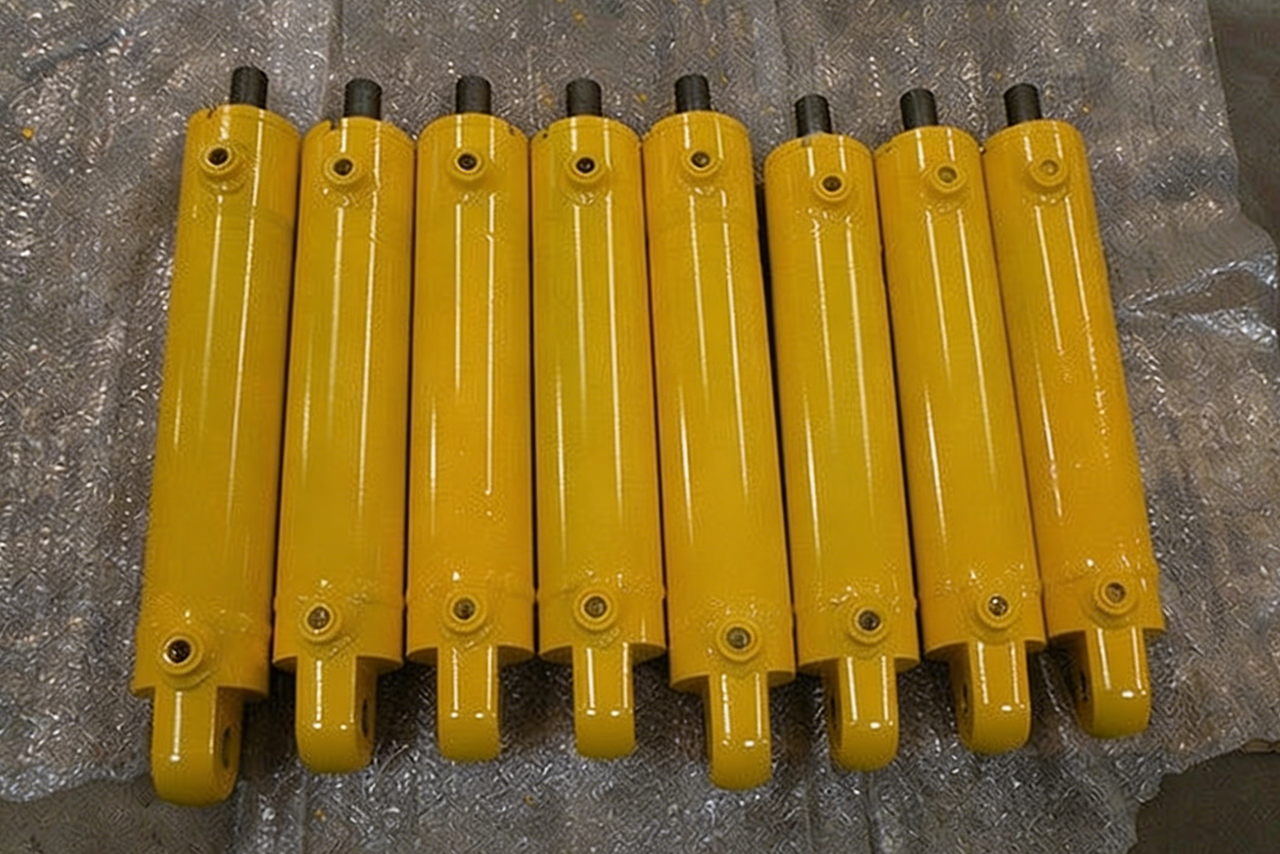
液压缸制造行业在缸孔精加工工艺方面正经历着重大的技术进步。滚压抛光已成为传统磨削方法的卓越替代方案,在表面质量、生产效率和部件使用寿命方面都有显著提升。本综合分析探讨了滚压抛光技术的技术优势及其对寻求增强市场竞争地位的制造商的意义。
理解液压缸在采矿作业中的关键作用
Hydraulic Cylinders在高压环境中的基本功能
液压缸是采矿和矿物加工作业中关键机械的核心,特别是在高压辊压机系统中。这些复杂的机械组件必须承受极端的工作条件,同时对重型设备的运动保持精确控制。
在辊压机应用中,液压缸持续进行微调整以适应不同的进料尺寸。当处理颗粒大小不一致的矿石时,液压缸必须动态响应阻力变化,同时通过蓄能器系统保持稳定压力。这种严苛的工作环境对液压缸组件造成巨大压力,使得制造质量至关重要。
缸筒制造的技术要求
缸筒是任何液压缸组件中最关键的部件之一。作为容纳活塞和密封系统的主要结构元件,其制造规格要求极高。行业标准要求内表面粗糙度值在Ra0.4至0.8微米之间,同时对同心度和耐磨性有严格公差。
这些严格要求的存在是因为即使是微观的表面缺陷也可能损害密封性能、加速磨损率,并最终导致系统故障。此类故障的后果不仅包括部件更换成本,还包括生产停机时间、安全风险和潜在的环境危害。
传统制造与先进制造:比较分析
传统方法:基于磨削的精加工
传统的缸筒制造依赖于三个阶段的工艺:粗镗、精镗和精密磨削。虽然这种方法已经服务行业数十年,但在现代高产量生产环境中存在一些固有的局限性,这些局限性变得越来越成问题。
磨削操作在刀具-工件界面产生大量热量,有对加工表面造成热损伤的风险。该工艺还倾向于在表层产生拉伸残余应力,这可能在循环加载条件下促进裂纹萌生。此外,磨削耗材代表了大量的持续成本,而在生产批次中实现一致结果需要大量的操作员专业知识。
先进解决方案:滚压抛光技术
现代滚压抛光技术为表面精加工提供了一种根本不同的方法。该工艺用一种冷作硬化表层的塑性变形方法取代传统磨削,产生有益的压缩残余应力,同时实现卓越的表面光洁度。
滚压抛光工作流程包括三个阶段:粗镗、精镗和滚压抛光。通过完全消除磨削,制造商可以在降低生产成本和环境影响的同时获得更好的结果。
可量化的性能改进
表面粗糙度提升
滚压抛光最显著的优势之一在于其持续实现卓越表面光洁度的能力。测试表明,经过适当滚压抛光的缸筒粗糙度值为Ra0.4至0.8微米,相比滚压前的Ra3.2至6.3微米有显著改善。
这种表面质量的提升直接转化为整个液压系统密封性能的增强、摩擦损失的减少和使用寿命的延长。
表面硬度和疲劳强度改进
除了几何表面质量外,滚压抛光从根本上改变了加工表面的冶金性能。冷作硬化作用使表面硬度提高约30%,形成更耐磨的外层。
同样重要的是,该工艺使疲劳强度提高约25%。这种改进源于塑性变形过程中引入的有益压缩残余应力,这些应力有效抵消了操作过程中遇到的拉伸应力。
显著的效率提升
生产效率是滚压抛光相比传统磨削显示明显优势的另一个领域。比较研究表明,镗削-滚压抛光工作流程的吞吐量约为镗削-磨削工艺的三倍。
这些效率提升源于几个因素:更快的周期时间、减少的刀具更换需求、消除砂轮修整操作以及减少的过程中检查需求。对于面临日益增长的价格压力的制造商来说,这些生产力改进可能意味着盈利与亏损的区别。
部件使用寿命优势
在评估制造工艺时,总拥有成本必须考虑部件的使用寿命。分析表明,使用滚压抛光精加工的缸筒使用寿命是使用磨削方法精加工的两到三倍。
这种使用寿命的提升源于卓越的表面质量、增强的硬度、有益的残余应力状态以及消除热影响区的组合。实际意义是减少更换、降低维护要求和提高系统可靠性。
滚压抛光的技术优势
有益的残余应力状态
传统磨削在加工表面引入拉伸残余应力,创造有利于裂纹萌生和扩展的条件。滚压抛光通过引入压缩残余应力来扭转这种情况,这些应力积极抵抗裂纹的形成和扩展。
这些压缩应力还有助于封闭表面微裂纹,防止腐蚀性介质侵入,并在具有挑战性的环境中延长部件使用寿命。
冷作硬化效果
滚压过程中发生的塑性变形形成了硬度和强度更高的表层。这种冷作硬化层提供了出色的耐磨性,降低了长期使用过程中的表面退化率。
此外,加工硬化表面表现出更好的抗粘着磨损机制的能力,进一步有助于延长部件寿命。
消除热影响区
磨削产生大量热量,可能导致敏感材料发生冶金变化,包括重新硬化、过度回火和残余应力重新分布。滚压抛光在低得多的温度下进行,保留了基材预期的冶金结构。
当加工为特定机械性能设计的热处理钢或特种合金时,这种热优势变得特别重要。
改进的耐腐蚀性
有益的残余应力和加工硬化表面的组合创造了积极抵抗腐蚀机制的条件。压缩应力抑制裂纹扩展,而硬化表层为保护涂层提供更稳定的基材。
现场经验证实,在相同的使用条件下,滚压抛光部件比磨削部件表现出更好的耐腐蚀性能。
制造商的实施考虑因素
工艺集成和设备要求
从磨削过渡到滚压抛光需要仔细规划和适当的设备投资。制造商必须评估其现有机床能力,并确定是否需要额外购买设备。
现代CNC加工中心通常只需最少的修改即可适应滚压抛光操作,因为该工艺只需要适度的主轴功率和刚性夹紧条件。然而,正确的刀具选择对于获得最佳结果仍然至关重要。
质量控制和过程监控
建立有效的质量控制程序对于成功实施滚压抛光至关重要。虽然滚压抛光通常比磨削产生更一致的结果,但适当的过程中监控和最终检查程序仍然是必要的。
需要监控的关键质量参数包括表面粗糙度、表面硬度、残余应力水平和尺寸精度。统计过程控制技术有助于确保生产批次间的一致质量。
操作员培训和技能发展
尽管滚压抛光通常比精密磨削更容易掌握,但适当的操作员培训仍然很重要。关键技能包括正确的刀具设置、适当的参数选择以及识别可能表明工艺问题的异常情况。
投资于全面的培训计划有助于最大限度地发挥新技术的优势,同时最大限度地减少生产人员的学习曲线。
行业趋势和未来展望
与数字制造技术的集成
缸筒制造的未来在于滚压抛光技术与数字制造系统的集成。智能过程监控、自适应参数控制和自动化质量验证是关键的发展领域。
采用这些数字功能的制造商将通过改进的一致性、降低的废品率和增强的质量保证文档获得竞争优势。
可持续性和环境考虑因素
随着制造行业面临越来越大的减少环境影响的压力,滚压抛光提供了显著的可持续性优势。该工艺不产生磨削切屑,不需要冷却液,每个成品部件消耗的能源更少。
这些环境优势与可持续制造实践的更广泛行业趋势一致,可以帮助公司满足日益严格的监管要求。
市场需求和竞争动态
对滚压抛光优势的认识不断提高,推动了液压油缸制造行业的采用率增加。随着越来越多的制造商实施该技术,市场对部件质量的期望持续上升。
未能采用先进制造技术的公司可能会失去竞争地位给更进步的竞争对手。相反,早期采用者可以利用其技术优势占领市场份额并获得溢价。
结论
滚压抛光技术代表了液压油缸缸筒制造的重大进步,相比传统磨削方法具有引人注目的优势。在表面质量、硬度、疲劳强度、生产效率和部件使用寿命方面的显著改进使该技术对寻求竞争优势的制造商越来越有吸引力。
对于目前使用基于磨削的精加工工艺的公司,过渡到滚压抛光需要仔细规划和适当的投资。然而,所实现的实质性好处——加上市场对质量日益增长的期望——表明这种过渡对大多数制造商来说是一个合理的战略决策。
滚压抛光技术的持续发展,特别是与数字制造系统的结合,使这种精加工方法在可预见的未来仍将处于精密加工的前沿。


